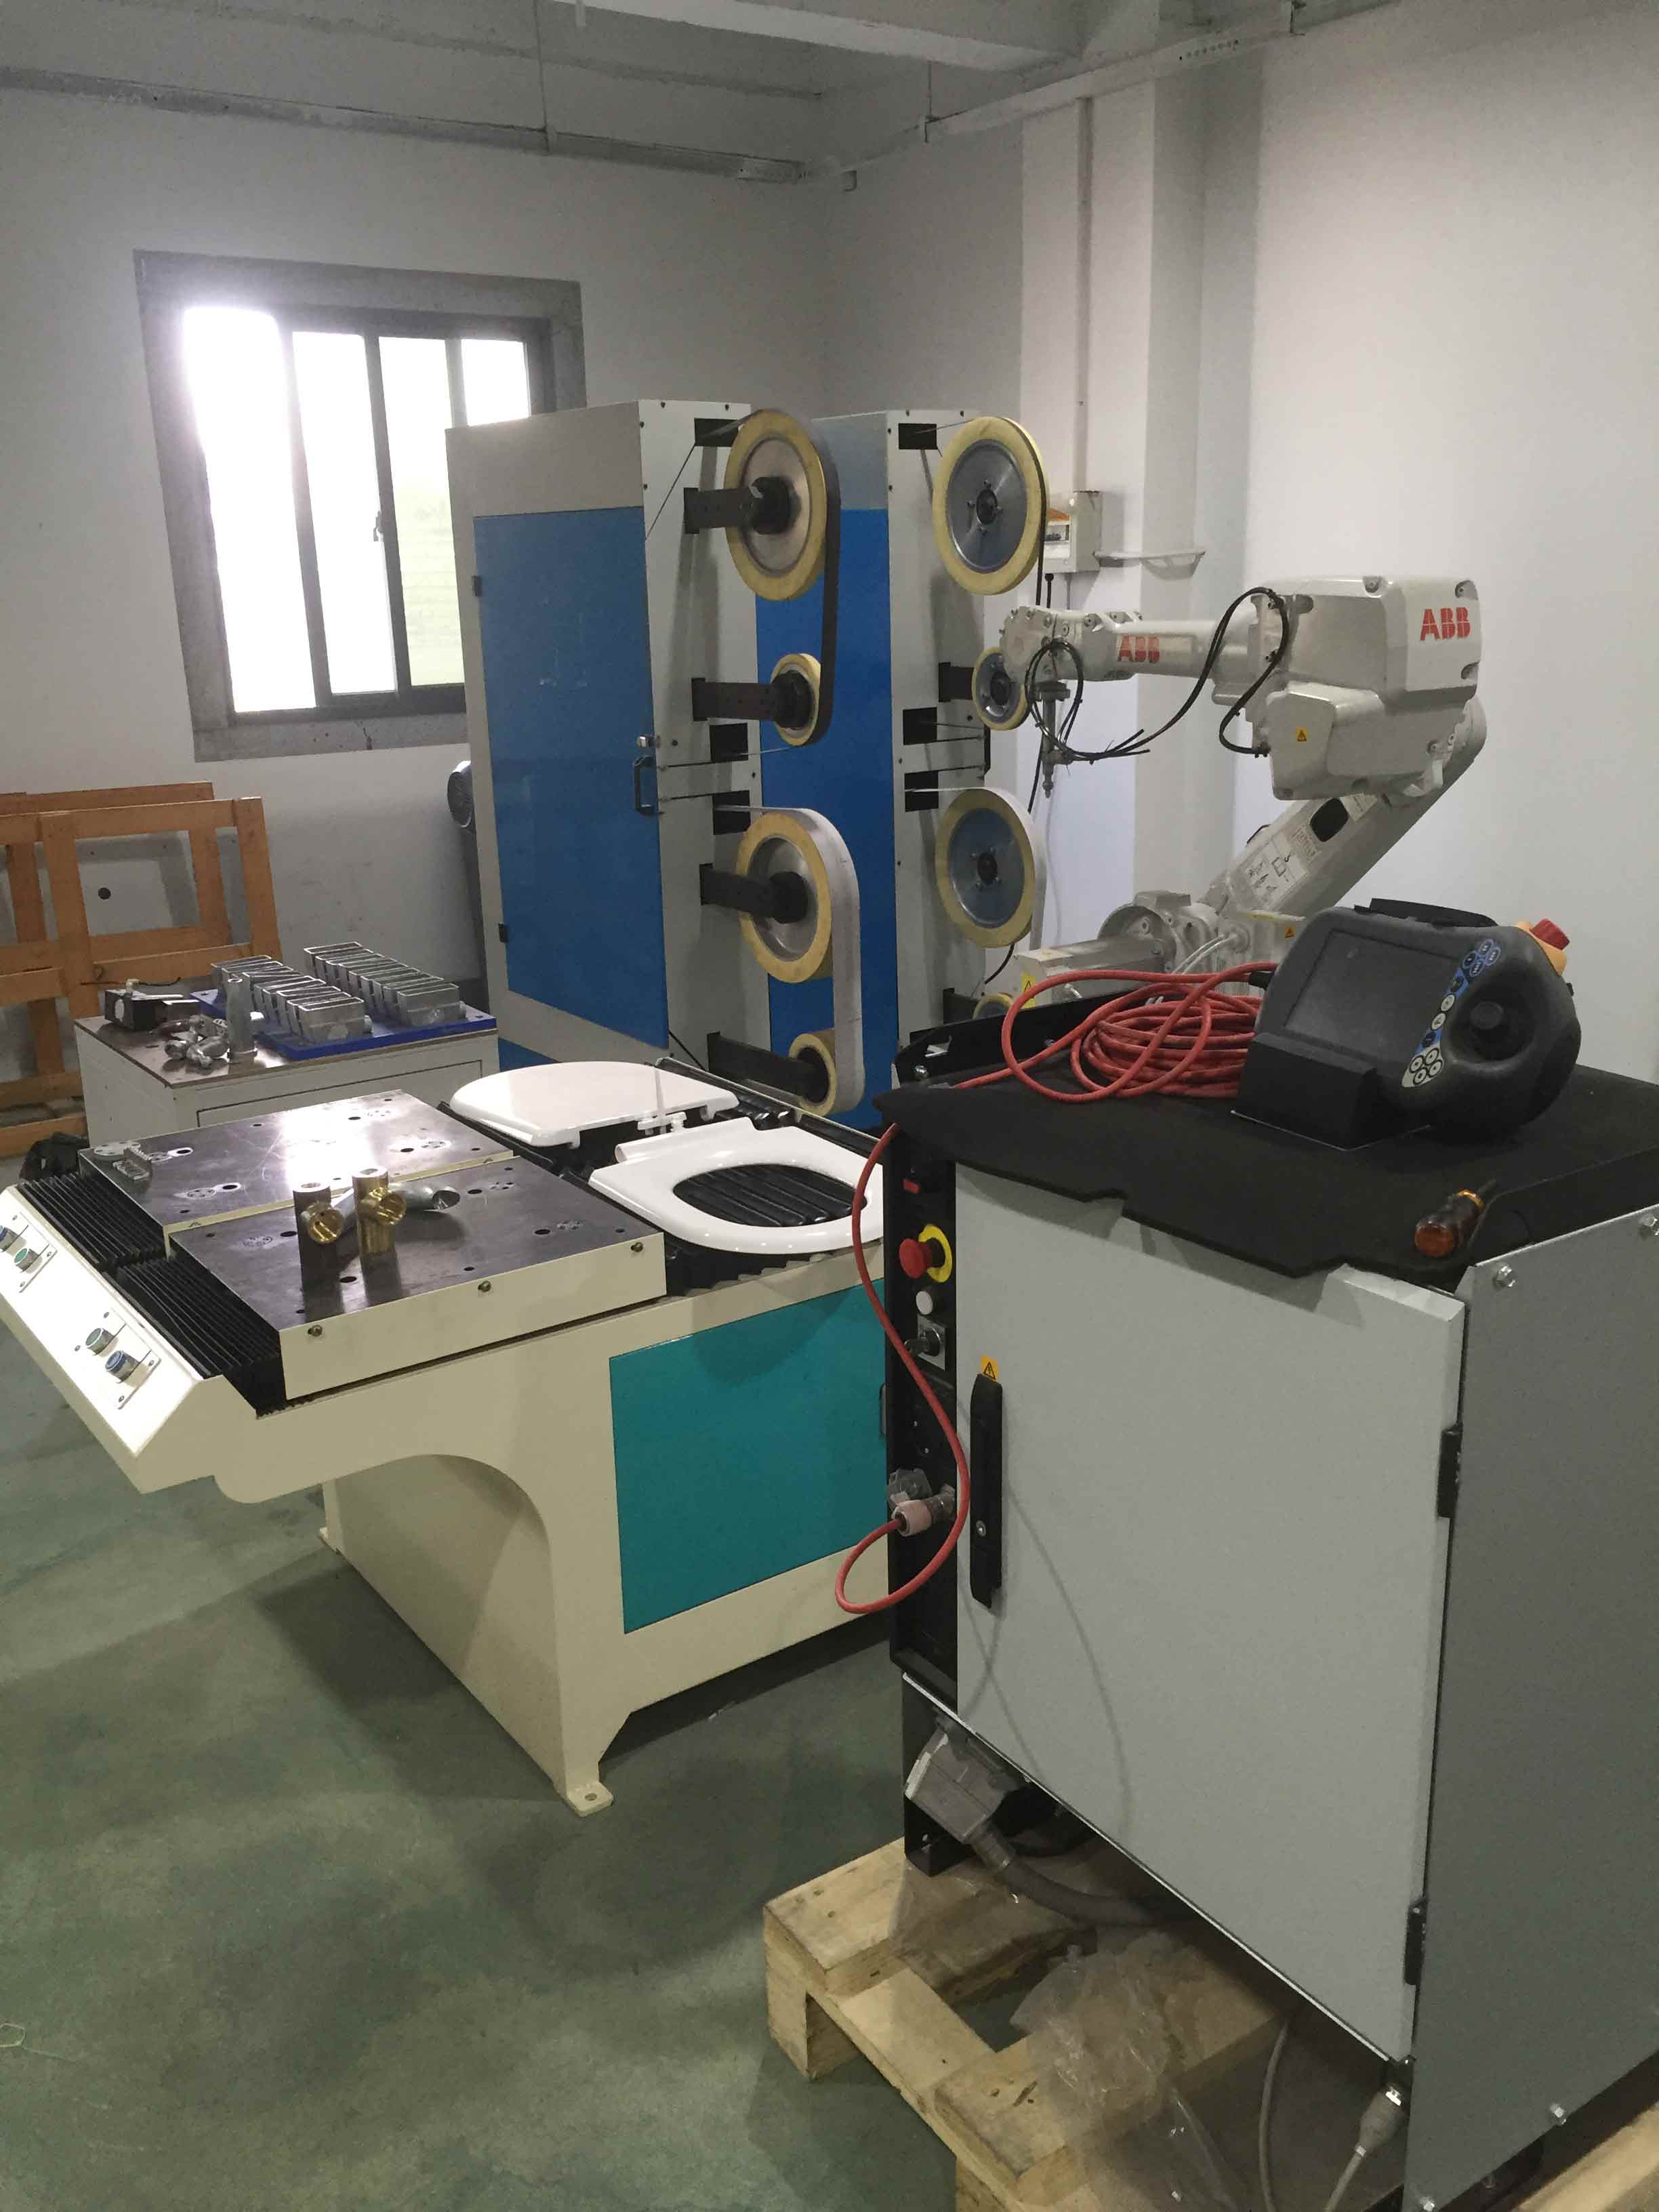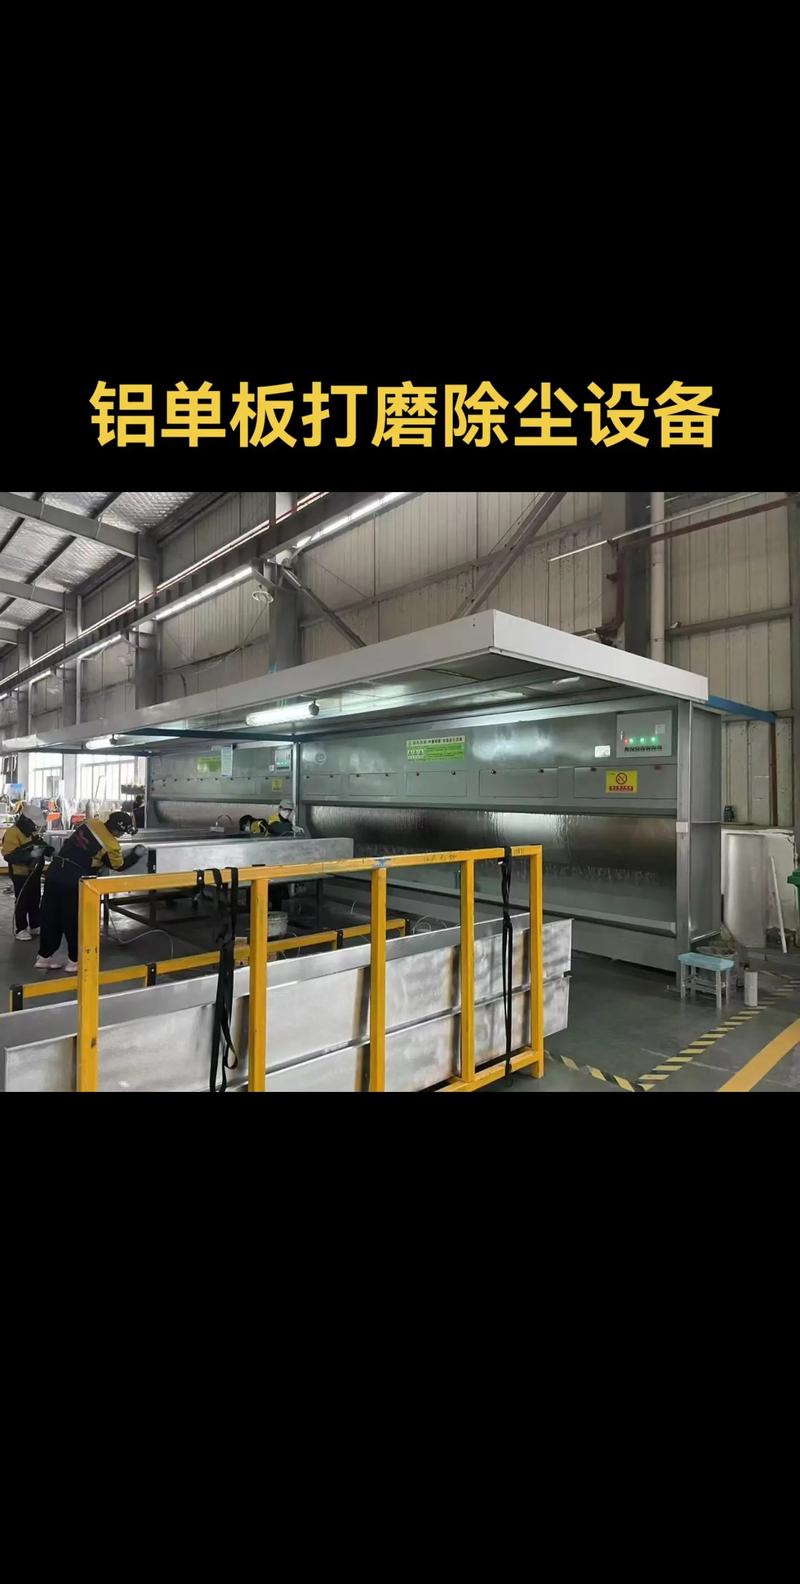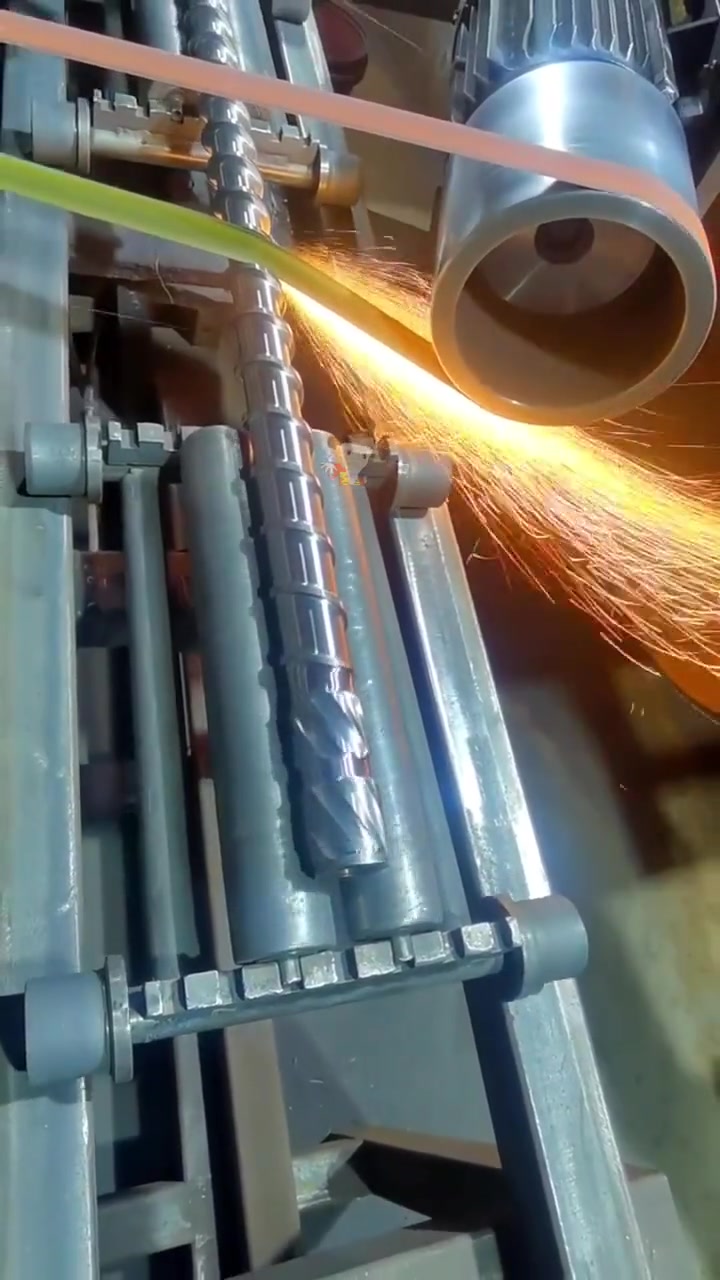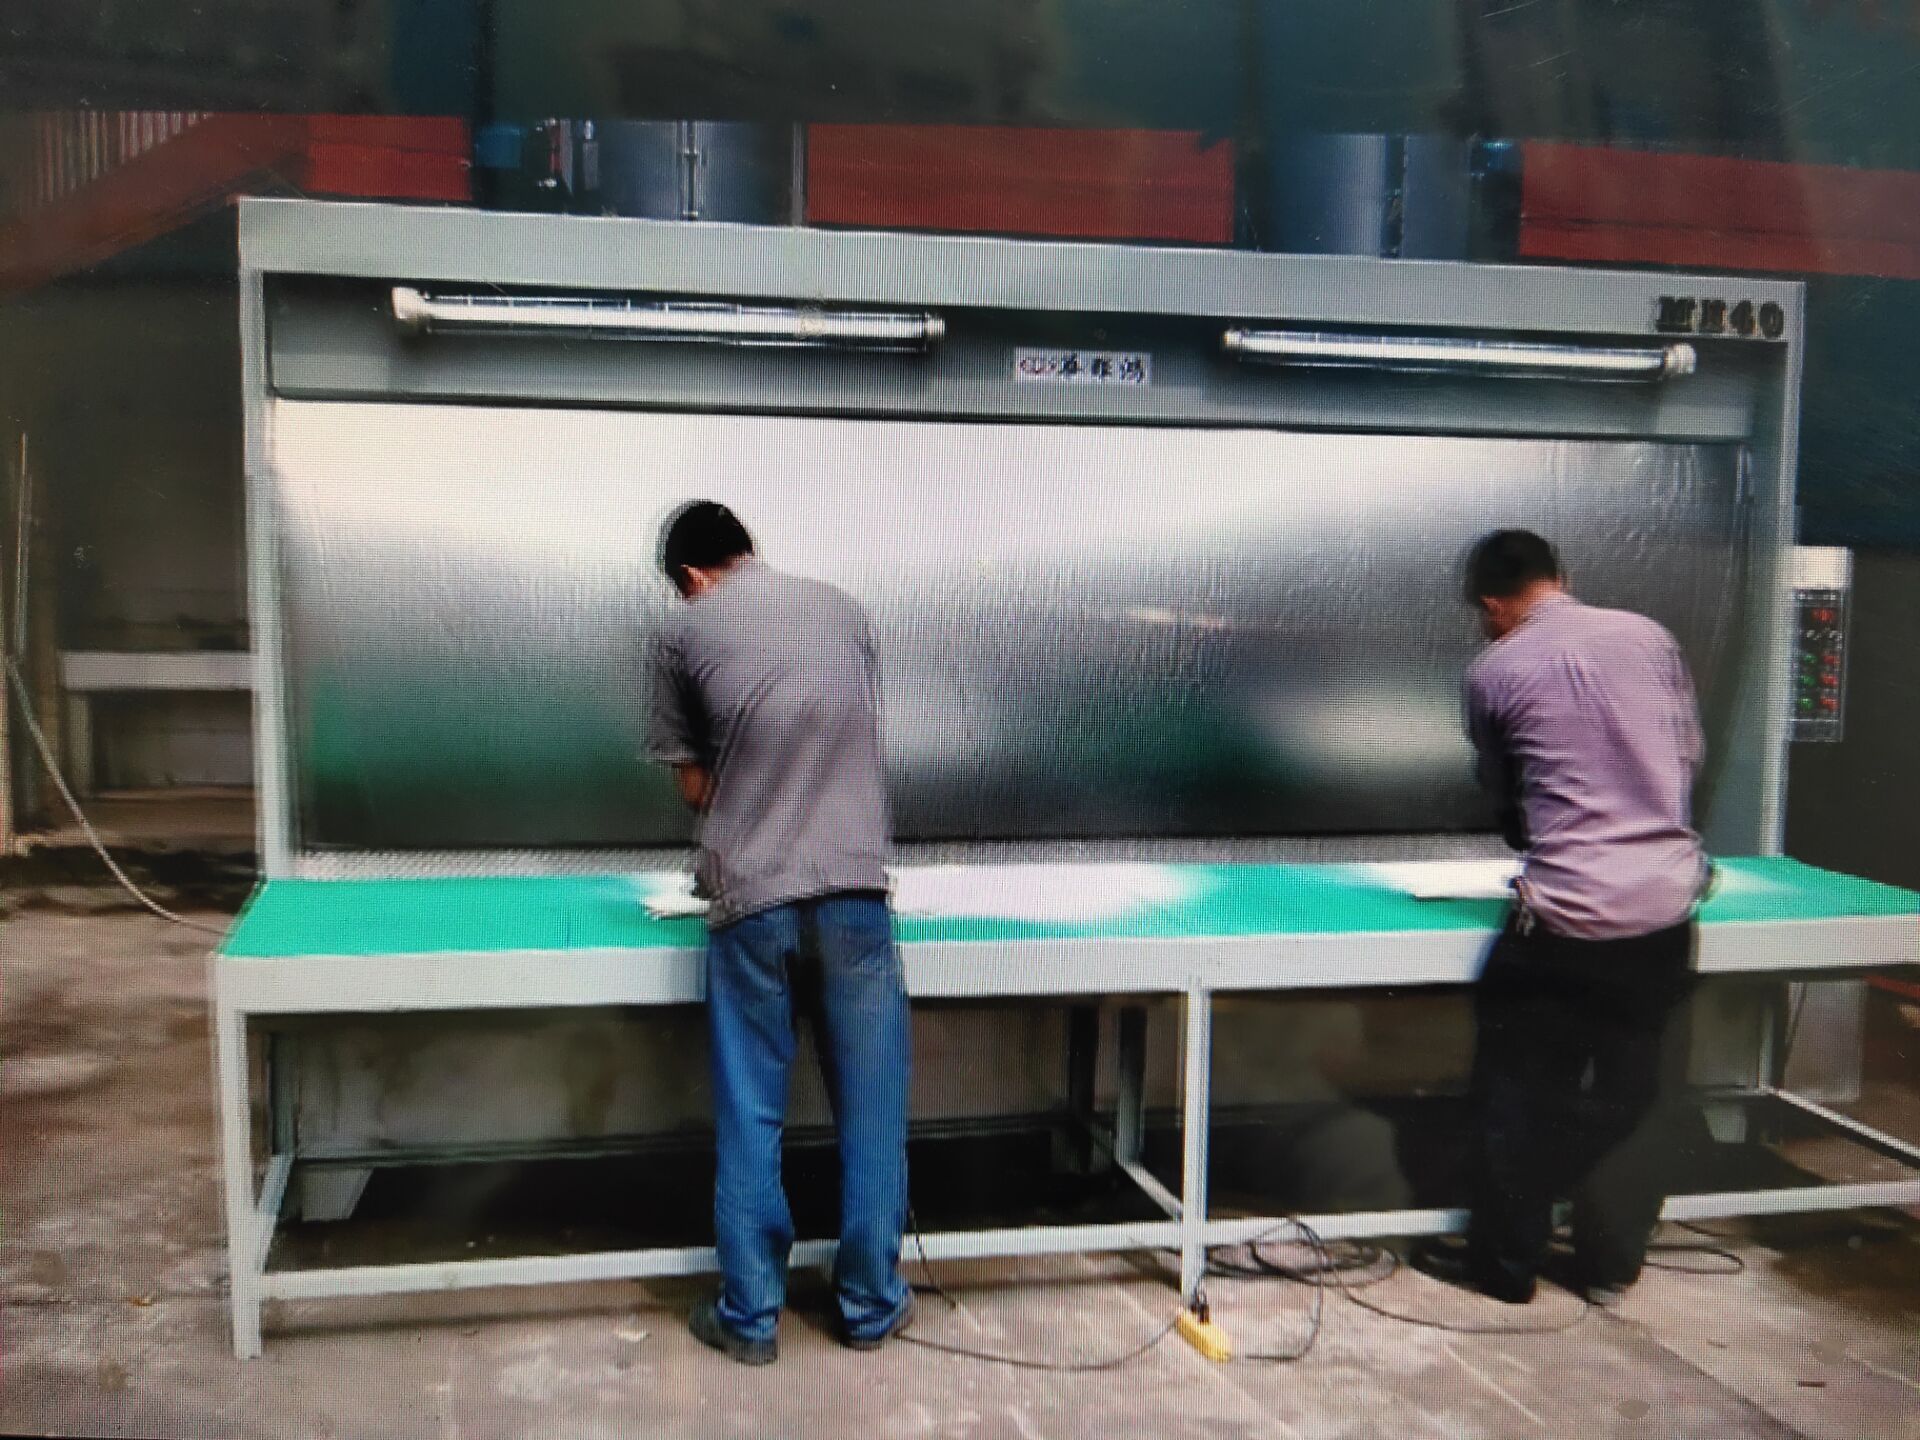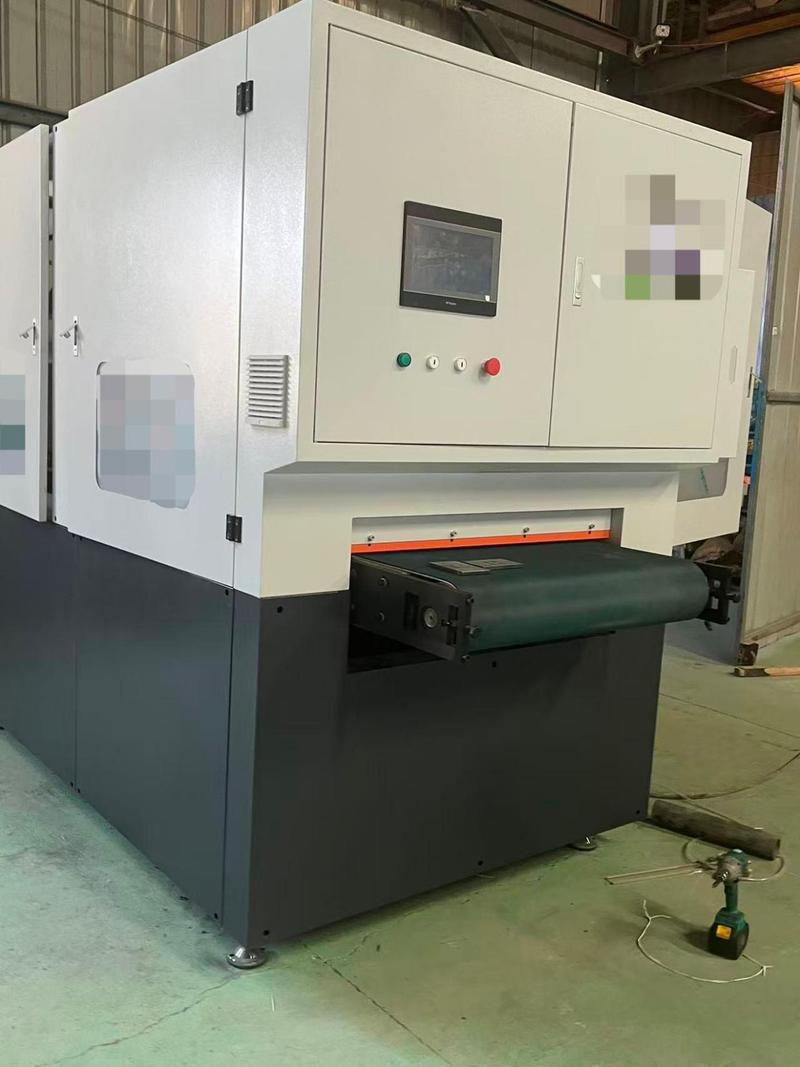
湖南焊缝自动打磨设备制造厂专注于为焊接后处理环节提供自动化打磨解决方案。该类设备通常由机械结构、控制系统、打磨执行单元、传感与反馈系统以及安全防护装置等部分构成,操作时需掌握设备构成原理、参数设定方法、日常维护及安全注意事项。以下分别介绍设备构成与操作常识,供相关从业人员参考。
一、设备构成
- 机械结构。包括床身、龙门架或悬臂、直线导轨、滚珠丝杠、伺服电机和减速机等。床身提供刚性支撑,导轨和丝杠实现打磨头在X、Y、Z方向的精确定位,伺服电机驱动各轴运动,保证打磨轨迹与焊缝走向一致。
- 控制系统。大多采用PLC或工业运动控制器,配合触摸屏人机界面。操作人员可输入焊缝长度、宽度、打磨压力、进给速度、打磨遍数等参数,系统自动生成运动轨迹。部分高端机型支持离线编程或激光视觉引导,可适应不同焊缝形状。
- 打磨执行单元。主要由高速电主轴、打磨头(砂轮、砂带、百叶轮或铣刀)、浮动压力机构组成。电主轴转速可达数千至数万转每分钟,浮动机构使打磨头在接触焊缝时保持恒定压力,避免过切或欠磨。
- 传感与反馈系统。包括激光位移传感器、视觉相机、力传感器和编码器等。用于检测焊缝位置、余高和表面质量,实时反馈给控制系统,实现闭环调节,提高打磨一致性。
- 安全防护装置。含防护罩、除尘接口、急停按钮、光栅和安全门锁等。打磨产生火花和粉尘,防护罩可阻挡飞溅,除尘接口连接集尘器,光栅和安全门锁防止人员进入危险区域。
二、操作常识
- 开机前检查。确认电源、气源正常,打磨头无裂纹或松动,防护罩安装到位,除尘系统通畅。检查各轴限位开关和急停按钮功能有效。
- 参数设定。根据焊缝材质、板厚和余高选择打磨头类型和转速。碳钢焊缝常用砂轮或砂带,不锈钢宜用百叶轮或专用砂带以避免污染。进给速度一般先慢后快,压力由小到大逐步调整,防止打穿母材。
- 对刀与试磨。手动将打磨头移至焊缝起点,利用激光或视觉对刀,确认轨迹与焊缝重合。先进行空运行或低速试磨,观察火花和声音是否正常,检查打磨后表面是否平整。
- 运行监控。自动运行中注意听取异响、观察振动和电流变化。若出现闷车、火花异常增大或打磨面发黑,应立即暂停,检查压力、转速或打磨头磨损情况,必要时更换打磨头并重新对刀。
- 日常维护。每班结束后清理粉尘和铁屑,检查导轨润滑和丝杠清洁,紧固松动螺栓。定期检查电主轴冷却水路或风冷系统,更换磨损打磨头,校准传感器和压力机构。除尘滤芯按周期清理或更换,避免堵塞影响吸尘效果。
- 安全注意。操作时佩戴护目镜、防尘口罩和耳塞,禁止戴手套靠近旋转部件。设备运行时身体任何部位不得进入防护罩内,维修或换打磨头必须断电、断气并等待主轴完全停止。多人协作时须明确一人负责控制急停。
湖南焊缝自动打磨设备制造厂通过合理的设备构成与规范的操作流程,可显著提升焊缝打磨效率与表面质量。用户应结合厂家说明书和培训要求,制定本单位的操作规程,定期保养并记录运行参数,确保设备长期稳定运行。